جاده Shunda Road ، پارک علوم و فناوری شهر Lincheng ، شهر Xinghua ، استان جیانگسو


عملیات حرارتی برای ریختهگری یک چرخه حرارتی کنترلشده است که پس از انجماد برای اصلاح ریزساختار یک فلز ریختهشده و دستیابی به خواص مکانیکی مورد نیاز، حالت تنش پسماند و پایداری ابعادی اعمال میشود. برای اکثر ریخته گری های فولادی و آلیاژی بالا، این یک گزینه اضافی اختیاری نیست. این مرحله ای است که یک قطعه ریخته گری شده را به یک جزء مهندسی قابل اعتماد تبدیل می کند.
عملیات حرارتی در ریخته گری فلز چیست؟
در هسته خود، عملیات حرارتی شامل سه مرحله است: گرم کردن ریخته گری تا دمای مشخص، نگه داشتن آن برای مدتی به نام "خیساندن" و سپس خنک کردن آن با سرعت کنترل شده. نرخ گرمایش و سرمایش، دمای پیک و زمان خیساندن ریزساختار نهایی را تعیین می کند. برای فولادهای کربنی، هدف معمولاً آستنیته سازی در حدود 850 تا 950 درجه سانتیگراد است و به دنبال آن یک مسیر خنک کننده به طور عمدی انتخاب شده است. برای ضد زنگ و سوپرآلیاژها، این فرآیند ممکن است شامل تصفیه محلول در دماهای بالاتر و پیری بعدی برای رسوب مراحل تقویت شود.
- نرخ گرمایش کنترل شده برای جلوگیری از شوک حرارتی و اعوجاج.
- زمان خیساندن با ضخامت بخش مطابقت دارد، نه فقط با وزن جزئی.
- نرخ خنکسازی با توجه به محصول تبدیل مورد نیاز انتخاب میشود: فریت، پرلیت، بینیت یا مارتنزیت.
چرا عملیات حرارتی برای ریخته گری مهم است؟
عملیات حرارتی مهم است زیرا ساختار دندریتی و جداسازی شده را به یک ماتریس یکنواخت تر با استحکام، شکل پذیری و پایداری مورد نیاز مشخصات تبدیل می کند. بدون آن، ریخته گری تنش داخلی بالا و خواص مکانیکی پایینی را حفظ می کند.
- کاهش استرس پسماند برای جلوگیری از اعوجاج در حین ماشینکاری و سرویس.
- بهبود خواص مکانیکی از جمله استحکام کششی، استحکام تسلیم، مقاومت در برابر ضربه و شکل پذیری.
- سختی کنترل شده برای مقاومت در برابر سایش یا سهولت برش.
- ماشینکاری بهتر از طریق یک ساختار نرم تر و سازگارتر.
- ثبات دراز مدت برای قطعاتی که در معرض دماهای بالا قرار دارند، مانند غلتک های کوره و وسایل عملیات حرارتی.
فرآیندهای معمول عملیات حرارتی برای ریخته گری
هر فرآیند عملیات حرارتی با یک مسیر زمان-دما تعریف میشود و انتخاب بین آنها بر اساس ریزساختار و خواص نهایی مطلوب تعیین میشود. جدول زیر متداول ترین چرخه های ریخته گری فولاد را خلاصه می کند. پارامترهای دقیق همیشه به درجه آلیاژ، ضخامت بخش و مشخصات حاکم بستگی دارد.
| فرآیند | محدوده گرمایش معمولی | روش خنک کننده | هدف اصلی |
|---|---|---|---|
| آنیلینگ | 850-950 درجه سانتیگراد | کوره خنک | نرم شدن و ماشین کاری |
| عادی سازی | 850-950 درجه سانتیگراد | هوا خنک | پالایش دانه و استحکام بالاتر |
| خاموش کردن | 850-950 درجه سانتیگراد | کوئنچ روغن، آب یا پلیمر | سخت شدن |
| معتدل کردن | 150-650 درجه سانتیگراد | خنک شدن هوا یا کوره | کاهش استرس و تنظیم چقرمگی |
| کاهش دهنده استرس | 550-650 درجه سانتیگراد | آرام آرام | حذف استرس پسماند |
| راه حل درمان پیری | 980-1200 درجه سانتیگراد 480-900 درجه سانتیگراد | خاموش کردن سن | سخت شدن بارش |
یکنواختی دمای داخل بار مهمتر از نقطه تنظیم روی کنترلر است. اختلاف 10 تا 20 درجه سانتی گراد بین مرکز و لبه بار می تواند سختی نهایی قطعه را چندین HRC تغییر دهد. به همین دلیل است بهینه سازی طراحی سینی عملیات حرارتی برای یکنواختی دمای کوره یکی از مقرون به صرفه ترین بهبودهای کیفی است که یک ریخته گری می تواند انجام دهد.
نحوه انتخاب چرخه حرارتی مناسب
با خواص مکانیکی مورد نیاز و برگه اطلاعات آلیاژ شروع کنید، نه با یک دستور العمل عمومی. این امر مخصوصاً برای ریختهگریها مهم است زیرا ساختار بهصورت ریختهگری قبلاً تحت تأثیر اندازه بخش و شرایط خنککننده در قالب قرار گرفته است.
درجه آلیاژ
برگه اطلاعات مواد دمای آستنیته یا درمان محلول توصیه شده را نشان می دهد. ترکیب شیمیایی و معادل کربن سختی پذیری را تعیین می کند.
بخش هندسه
بخش های سنگین به زمان خیساندن طولانی تر و سرعت خاموش کردن آهسته تر نیاز دارند. انتقال تیز باید با خنک کننده کنترل شده محافظت شود.
ویژگی های هدف
این مشخصات سختی، استحکام کششی، ازدیاد طول یا چقرمگی ضربه را تعریف می کند. چرخه باید برای رسیدن به آن محدوده با ساختار بازیگری واقعی انتخاب شود.
محیط خدمات
کاربردهای با درجه حرارت بالا، خورنده یا سنگین نیازمند ملاحظات خاصی مانند تثبیت، سخت شدن بارش، یا عملیات سطحی هستند.
برای ریختهگریهای مورد استفاده در محیطهای با دمای بالا، مانند غلتکهای کوره، اجزای کوره، یا ابزارهای عملیات حرارتی، چرخه باید ساختار را در برابر خزش و اکسیداسیون طولانیمدت تثبیت کند. اینجاست که تجربه با آلیاژهای مقاوم در برابر حرارت اهمیت دارد: ریخته گری که به طور معمول این مواد را ریخته گری و عملیات حرارتی می کند، می داند چگونه استحکام و شکل پذیری را متعادل کند.
ابزار عملیات حرارتی: متغیر نادیده گرفته شده
ابزار عملیات حرارتی به طور مستقیم بر یکنواختی گرمایش و سرمایش، اعوجاج قطعه، و توان عملیاتی دسته ای تأثیر می گذارد، بنابراین سزاوار توجه مهندسی مشابه برنامه کوره است.
سبدهای قابل انباشته برای کوره های نوع خوب
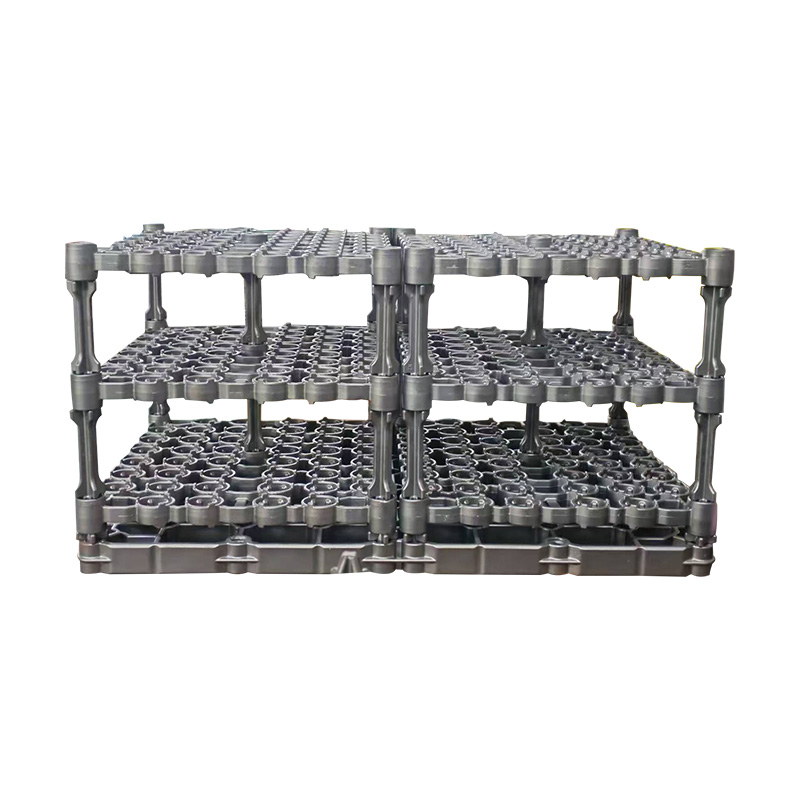
یک سبد قابل انباشته با باز گذاشتن مسیرهای گاز بین لایه ها، استفاده از کوره و یکنواختی دما را بهبود می بخشد. کوره های چاهک عمودی برای دسته های ریخته گری با اندازه کوچک یا متوسط معمول هستند و سبد کوره چاهی قابل انباشته می توان آن را در دو یا سه سطح بالا قرار داد بدون اینکه یکنواختی دما را به خطر بیندازد.
 OEM/ODM سبد قابل انباشته عملیات حرارتی برای کوره های نوع چاه Supplier, Company به عنوان سبد قابل انباشته عملیات حرارتی چین برای تامین کننده کوره های خوب و شرکت OEM/ODM، Xinghua Jinniu گرمای سفارشی حرفه ای... مشاهده محصول →
سینی های پایه و کنترل منطقه تماس
سینی پایه با سطح تماس کاهش یافته از لکه های سرد و گرم موضعی جلوگیری می کند و یک عامل مهم در یکنواختی حرارتی است. الف سینی پایه ریخته گری فولاد ضد زنگ از دهانه ها و تکیه گاه های برجسته برای کاهش ردپای تماس و در عین حال پایدار نگه داشتن قطعه استفاده می کند. رابطه بین سطح تماس و جریان گرما در این مقاله فنی بیشتر مورد بحث قرار گرفته است طراحی ناحیه تماس سینی پایه .
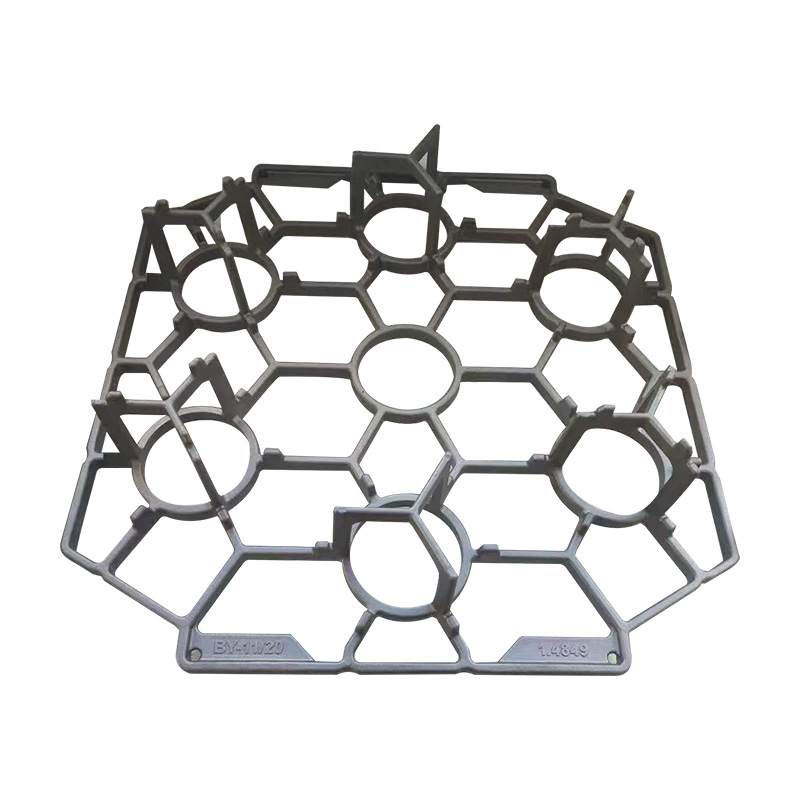 عرضه کننده سینی پایه ریخته گری فولاد ضد زنگ OEM/ODM به عنوان تامین کننده سینی پایه ریخته گری فولاد ضد زنگ چین و شرکت OEM/ODM، سینی پایه ریخته گری فولاد ضد زنگ حرفه ای Xinghua Jinniu. ... مشاهده محصول →
قاب های متریال برای هندسه های پیچیده
قابهای متریال، قطعه را در نقاط مشخص شده بدون مسدود کردن جو کوره نگه میدارند، که از افتادگی جلوگیری میکند و جریان گرما را بهبود میبخشد. الف قاب مواد برای بارگذاری عملیات حرارتی می تواند به گونه ای طراحی شود که با کانتور قطعه مطابقت داشته باشد، ریخته گری را در شکل صحیح خود نگه می دارد و در عین حال بقیه سطح را به جو کوره باز می کند.
 OEM/ODM Precision Casting Heat Treatment Material Frame Supplier, Company به عنوان تامین کننده قاب مواد عملیات حرارتی ریخته گری دقیق چین و شرکت OEM/ODM، Xinghua Jinniu سفارشی حرفه ای Precision Casti... مشاهده محصول →
هر سه راه حل به خودی خود ریخته گری دقیق از فولاد ضد زنگ مقاوم در برابر حرارت هستند که تحت کنترل کیفیت مشابه قطعاتی که حمل می کنند تولید می شوند. تولید داخلی این امکان را فراهم میکند که وقتی مشتری یک خانواده قطعه جدید را معرفی میکند، هندسه وسایل به سرعت تنظیم شود.
نقایص رایج درمان حرارتی و نحوه جلوگیری از آنها
شایعترین نقصهای عملیات حرارتی به گرمایش ناهموار، سرمایش کنترلنشده یا محیط ناپایدار کوره بازمیگردد و هر کدام با تغییرات فرآیند و ابزار قابل پیشگیری هستند.
- تحریف ناشی از گرمایش ناهموار یا سرمایش خیلی سریع. نصب مناسب و پیش گرم کردن خطر خطر را کاهش می دهد.
- ترک خوردن به دلیل تنش حرارتی بالا شدت خاموش کردن را کاهش دهید و گوشه های داخلی تیز را طراحی کنید.
- اکسیداسیون و کربن زدایی در دمای بالا اتمسفر یا خلاء محافظ برای فولادهای پر کربن و ابزار مورد نیاز است.
- سختی غیر یکنواخت ناشی از چگالی بار ضعیف یا قرارگیری ترموکوپل است. بار را دوباره پیکربندی کنید و گردش گاز را بهبود بخشید.
در طول عملیات حرارتی خلاء، تمیزی یراق آلات و ترکیب مواد نیز بر رفتار خروجی بار اثر می گذارد. را اثر گاز زدایی سینی های عملیات حرارتی تحت خلاء میتواند کیفیت سطح قطعه کار را تغییر دهد، بنابراین بسیاری از چرخههای خلاء شامل نگهداری طولانیتر میشوند تا یراق آلات و قطعات گاز جذبشده را آزاد کنند.
سوالات متداول
آیا همه ریخته گری ها نیاز به عملیات حرارتی دارند؟
خیر. ریخته گری های آهن خاکستری اغلب به صورت ریخته گری اجرا می شوند و برخی از قطعات آلومینیومی در شرایطی ریخته می شوند که از قبل با مشخصات مطابقت دارد. با این حال، بیشتر ریختهگریهای فولادی، ریختهگریهای چدن انعطافپذیر و اجزای پر آلیاژ به حداقل یک چرخه حرارتی برای برآوردن الزامات خواص مکانیکی نیاز دارند.
تفاوت بین آنیل کردن و نرمال کردن چیست؟
بازپخت، ریخته گری را به آرامی در کوره خنک می کند و ساختاری نرم و فریتی-پرلیتی برای ماشین کاری ایجاد می کند. نرمال کردن، خنک شدن در هوا، تولید پرلیت ریزتر و استحکام بالاتر. زمانی که به خواص مکانیکی بهتر نیاز دارید نرمال سازی و زمانی که به حداکثر نرمی نیاز دارید، بازپخت را انتخاب کنید.
آیا عملیات حرارتی قابل تکرار است؟
بله، اما نه بدون خطر. چرخه های مکرر می تواند باعث رشد دانه، کربوره شدن سطح یا پوسته پوسته شدن بیش از حد شود. اگر چرخه اول سختی هدف را از دست بدهد، اغلب میتوان قطعه را یک بار مجدداً حرارت داد، اما تأمینکننده ابتدا باید ریزساختار و وضعیت سطح را ارزیابی کند.
چگونه یک خریدار می تواند تأیید کند که ریخته گری به درستی عملیات حرارتی شده است؟
گواهی عملیات حرارتی همراه با نمودارهای زمان-دما، نتایج سختی، و در صورت نیاز، داده های تست کشش یا ضربه را بخواهید. یک تامین کننده قابل اعتماد همچنین می تواند لاگ کوره و استاندارد مورد استفاده را نشان دهد. اگر بعداً ریختهگری در حین ماشینکاری دچار اعوجاج شود، تنشزدایی ممکن است نادیده گرفته شده یا کوتاه شده باشد.
مقرون به صرفه ترین راه برای انجام عملیات حرارتی صحیح، انتخاب تامین کننده ریخته گری است که کل حلقه عملیات حرارتی، از جمله تثبیت، بارگذاری دسته ای و تأیید را کنترل می کند. در Xinghua Jinniu Machinery Manufacturing Co., Ltd.، عملیات حرارتی بخشی از سیستم کیفیتی مشابه ذوب، ریختهگری و تکمیل است، بنابراین چرخه، ابزارآلات و دادههای بازرسی زیر یک سقف باقی میمانند.